
Здравствуйте уважаемые специалисты! Прошу помощи! Сдвиг траектории при выходе фрезы в конце обработки.
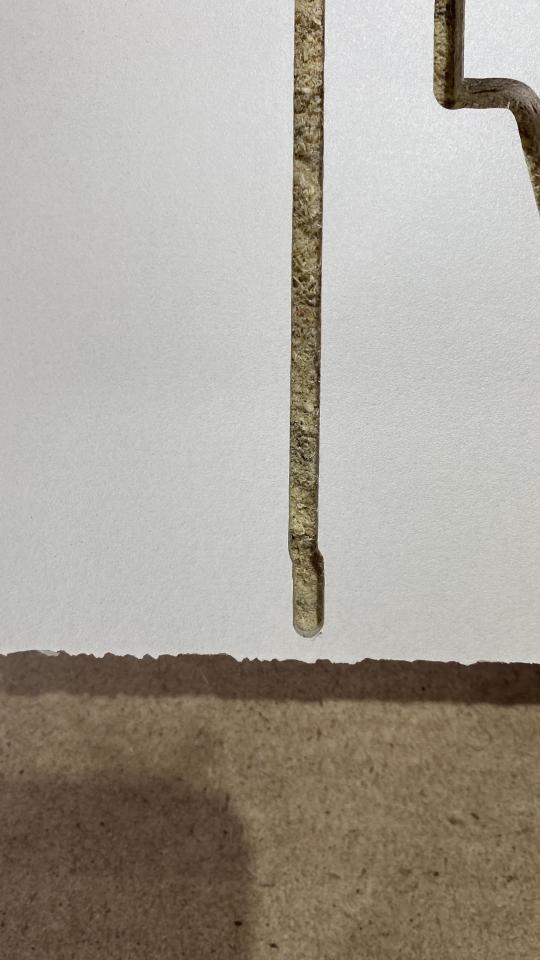
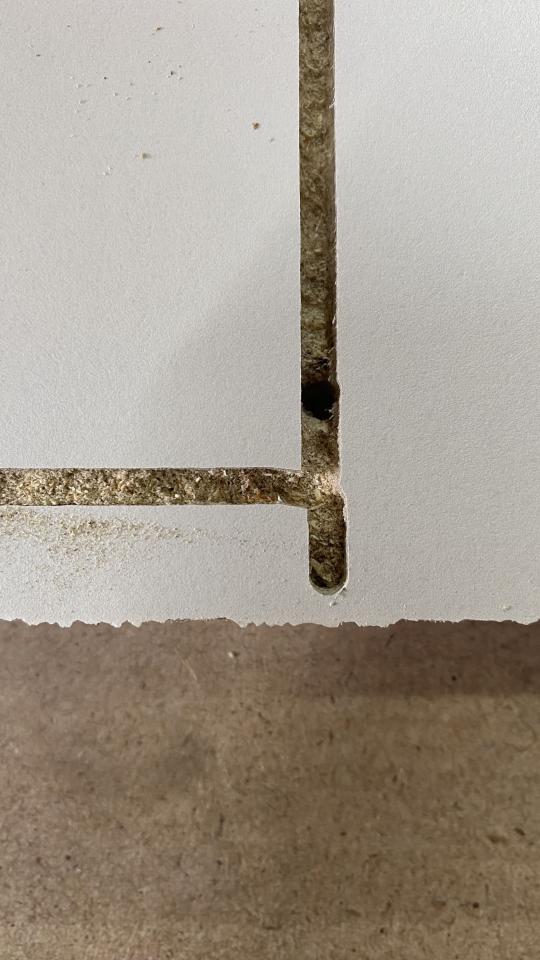
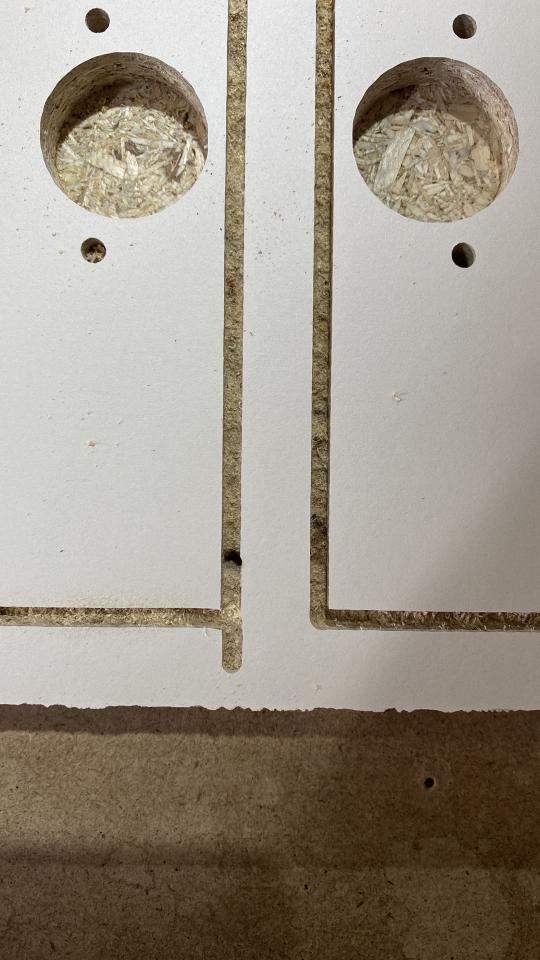
Суть проблемы - во время захода фрезы и раскроя все отлично, но в конце траектории, при выходе фрезы всегда остается маленький острый уголок (см фото). Перепробовал все настройки что есть в Арт Каме, думал может происходит сдвиг детали, приколотил обрабатываемую деталь гвоздиками к столу, все равно остается уголок. При этом в симуляции все отлично и ровно. Т.е. профиль уже практически завершён, но фреза ещё находится в материале. При переходе на отвод она меняет направление, получается небольшой дополнительный срез или, наоборот, недорез. Пробовал отключать отвод - не помогло та же картина.
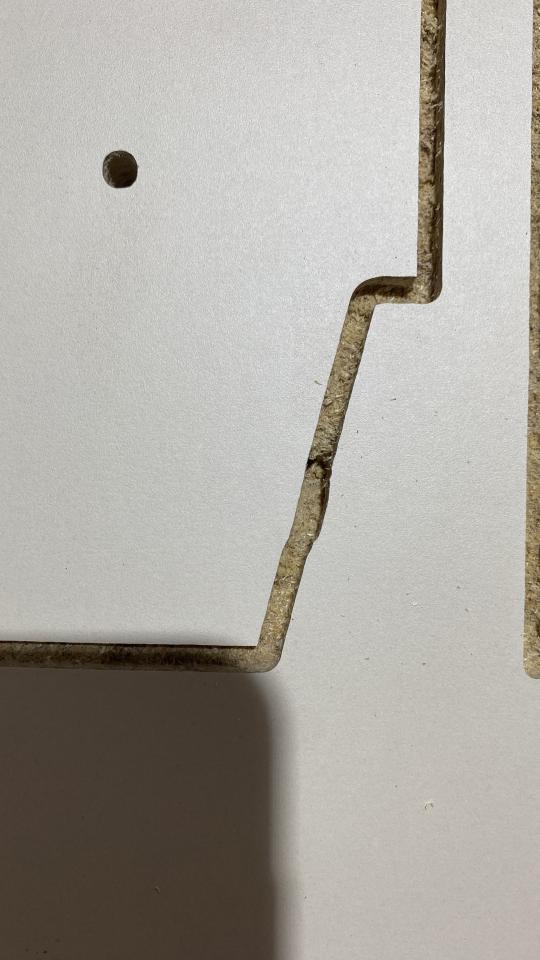
Если делать заход фрезы не с угла, а с торца то там вообще жесть, бугор получается.
С виду дефект не кретичен, но потом перед кромлением вручную шкуркой зачищать эти уголки долго, особенно если деталей в день нужно несколько десятков сделать.
В обработке по профилю стоит подвод/отвод, длина подвода 10мм, угол входа и выхода 0. Так же поставил наклонное врезание чтобы щадить фрезы, стоит зиг заг. Фреза не греется, стружка игольчатая. Все отлично кроме этого уголка, который уже не могу победить второй год)
УП пишу в Арт Кам 2018. Прога мач3 шла зашитая уже в стойку. Чпу Cutmaster. Поле 2000х1500, шпиндель с жидкостным охлаждением 2.2кВт. Раскрой в основном лдсп, МДФ. Фреза компрессионная два зуба, 4х22мм. Скорость шпинделя 18000, скорость подачи 3000, подача врезания 800.
Фото приложил, как фреза заходит с подводом, как выходит из материала оставляя остарый угол, для сравнения приложил что остальные углы идеальны, и если делается заход с торца, а не с угла остается бугор.
Буду благодарен за любые подсказки. Спасибо.
Ступенька, отвод фрезы в конце обработки
Автор
Михаил1904
, 18 Сен 2026 12:19
дефекты на углах зарезы
Сообщений в теме: 16
#1
 OFFLINE
Михаил1904
-
- Пользователи+
-

- 6 сообщений
Абитуриент
- Пол:Мужчина
-
Из:Москва
Отправлено 18 Сентябрь 2026 - 12:19
#2
OFFLINE
Деда Митя
-
- Пользователи+
-
- 70 сообщений
Студент
- Пол:Мужчина
-
Из:Бордюринск
Отправлено 19 Сентябрь 2026 - 00:03
Здравствуйте!
Не Бог весть какой специалист, но вдруг получится до правды-истины докопаться.))
1. Пилите на всю глубину или за несколько проходов?
2. Встречно или попутно?
3. На 1 фото это выход или заход?
#3
OFFLINE
lkbyysq
-
- Cтарожил
-
- 10 173 сообщений
Абсолем CNC:)
- Пол:Мужчина
- Город:Санкт-Петербург
-
Из:Санкт-Петербург
Отправлено 19 Сентябрь 2026 - 00:06
Cutmaster
Станок болтается.
Фото станка в студию.
Сообщение отредактировал lkbyysq: 19 Сентябрь 2026 - 00:07
Станислав Ерофеев
Beaver 9A (2007), Beaver 9AT2 (2011), KingCut X6 (2005), WoodPecker 1224 (2006), Roland EGX-300 (2004), Roland EGX-20 (2003), ZeldeR 0613TP (2014).
#4
OFFLINE
Михаил1904
-
- Пользователи+
-
- 6 сообщений
Абитуриент
- Пол:Мужчина
-
Из:Москва
Отправлено 19 Сентябрь 2026 - 02:03
Здравтсвуйте!Здравствуйте!
Не Бог весть какой специалист, но вдруг получится до правды-истины докопаться.))
1. Пилите на всю глубину или за несколько проходов?
2. Встречно или попутно?
3. На 1 фото это выход или заход?
1) Да за один проход с заходом 1 мм в жертвенный стол.
2) направление встречное
3) на первом фото это заход
Здравствуйте, я тоже так думал, но проблема только в одном углу и всегда идентично повторяющаяся, если бы станок трясло или гнуло фрезу/шпиндель, то тогда бы все углы были кривые, но проблема только в момент отводаСтанок болтается.
Фото станка в студию.
Прикрепленные изображения


#5
OFFLINE
vv92
-
- Cтарожил
-
- 9 419 сообщений
Гуру CNC
- Пол:Мужчина
- Город:Н.Новгород
-
Из:Н.Новгород
Отправлено 19 Сентябрь 2026 - 10:02
Включите станок и покачайте руками оси.
Знаю технику безопасности как свои три пальца.Эксперт - это существо, которое перестало мыслить, ибо оно знает!В мире еще много граблей, на которые не ступала нога человека.
Пожалуйста! Исправляйте мои глупые ошибки (но оставьте мои умные ошибки)!
Пожалуйста! Исправляйте мои глупые ошибки (но оставьте мои умные ошибки)!
#6
OFFLINE
Михаил1904
-
- Пользователи+
-
- 6 сообщений
Абитуриент
- Пол:Мужчина
-
Из:Москва
Отправлено 19 Сентябрь 2026 - 12:33
Включите станок и покачайте руками оси.
Покачал, люфтов нет вообще, проблема не плавающая, а только в момент выхода на траекторию и выхода с нее сопровождается этим микро сдвигом. Я уменьшал скорость подачи и прям видел как этот микро сдвиг происходит на программном уровне, станок сам по оси Y в момент выхода смещается по рейке. В общем прям делает это сознательно)
Сообщение отредактировал Михаил1904: 19 Сентябрь 2026 - 12:37
#7
OFFLINE
vv92
-
- Cтарожил
-
- 9 419 сообщений
Гуру CNC
- Пол:Мужчина
- Город:Н.Новгород
-
Из:Н.Новгород
Отправлено 19 Сентябрь 2026 - 12:55
Уберите подвод-отвод, оставьте наклонное врезание и точку врезания оставьте на длинной стороне заготовки.
Знаю технику безопасности как свои три пальца.Эксперт - это существо, которое перестало мыслить, ибо оно знает!В мире еще много граблей, на которые не ступала нога человека.
Пожалуйста! Исправляйте мои глупые ошибки (но оставьте мои умные ошибки)!
Пожалуйста! Исправляйте мои глупые ошибки (но оставьте мои умные ошибки)!
#8
OFFLINE
Деда Митя
-
- Пользователи+
-
- 70 сообщений
Студент
- Пол:Мужчина
-
Из:Бордюринск
Отправлено 19 Сентябрь 2026 - 16:17

Покачал, люфтов нет вообще, проблема не плавающая, а только в момент выхода на траекторию и выхода с нее сопровождается этим микро сдвигом. Я уменьшал скорость подачи и прям видел как этот микро сдвиг происходит на программном уровне, станок сам по оси Y в момент выхода смещается по рейке. В общем прям делает это сознательно)
Доброго дня!
Программный косяк можно посмотреть в УП. Уберите, как вам советовали, подводы-отводы, нарисуйте прямоугольник, сгенерите УП и посмотрите G-код. Если в конце есть какие-то непонятные движения, вы их увидите.
На мой взгляд проблема в станке. При встречном фрезеровании инструмент как бы притягивает к детали, а при попутном отталкивает (можете взять ручной фрезер и попробовать обкатать заготовку по шаблону чтобы убедиться на практике).
На первом фото фреза опускается зигзагом, нагрузка небольшая, потом начинает пилить на всю глубину, нагрузка возрастает и инструмент смещается в сторону детали. В оконцовке и станок притормаживает, и/или фреза постепенно выходит из материала, нагрузка уменьшается и инструмент возвращается на положенную ему траекторию.
Попробуйте запустить попутно, тогда на выходе, если мои догадки верны, фреза врежется в деталь, т.е. будет не выступ, а впадина.
Насколько я знаю, есть два объяснения этому безобразию: или станок люфтит или сама фреза отгибается (о втором только слышал, сам не встречал, да и маловероятно это при фрезеровании паза). Чтобы отмести второй вариант, возьмите самец-фрезу, миллиметров от 6 диаметром и попробуйте, будет ли с ней то же твориться. Подозреваю, что будет, раз вы пишете, что уменьшали подачу и проблема не пропадала, а это будет означать, что дело в станке.
Кстати проблему программного уровня можно просто проверить: поглядите на картинку, нарисуйте такую же в векторе и пустите по ней фрезу. Если ничего не поменяется, значит программа ни при чем, не стоило на нее грешить.
Сообщение отредактировал Деда Митя: 19 Сентябрь 2026 - 16:18
#9
OFFLINE
альфа стиль
-
- Опытный
-
- 905 сообщений
Доктор CNC
- Пол:Мужчина
-
Из:Челябинск
Отправлено 19 Сентябрь 2026 - 17:18
Если УП без косяков, то проблема может быть в настройках станка, диаметре фрезы (4 мм на мой взгляд мало)
#10
OFFLINE
Михаил1904
-
- Пользователи+
-
- 6 сообщений
Абитуриент
- Пол:Мужчина
-
Из:Москва
Отправлено 19 Сентябрь 2026 - 20:01
Уберите подвод-отвод, оставьте наклонное врезание и точку врезания оставьте на длинной стороне заготовки.
Сделал по вашему совету, убрал подвод/отвод. Оставил только наклонное врезание, точка входа по длинной стороне. теперь это смещение имеет другой вид и при врезании
Прикрепленные изображения


#11
OFFLINE
Михаил1904
-
- Пользователи+
-
- 6 сообщений
Абитуриент
- Пол:Мужчина
-
Из:Москва
Отправлено 20 Сентябрь 2026 - 15:21
вход-выход.jpg
Доброго дня!
Программный косяк можно посмотреть в УП. Уберите, как вам советовали, подводы-отводы, нарисуйте прямоугольник, сгенерите УП и посмотрите G-код. Если в конце есть какие-то непонятные движения, вы их увидите.
На мой взгляд проблема в станке. При встречном фрезеровании инструмент как бы притягивает к детали, а при попутном отталкивает (можете взять ручной фрезер и попробовать обкатать заготовку по шаблону чтобы убедиться на практике).
На первом фото фреза опускается зигзагом, нагрузка небольшая, потом начинает пилить на всю глубину, нагрузка возрастает и инструмент смещается в сторону детали. В оконцовке и станок притормаживает, и/или фреза постепенно выходит из материала, нагрузка уменьшается и инструмент возвращается на положенную ему траекторию.
Попробуйте запустить попутно, тогда на выходе, если мои догадки верны, фреза врежется в деталь, т.е. будет не выступ, а впадина.
Насколько я знаю, есть два объяснения этому безобразию: или станок люфтит или сама фреза отгибается (о втором только слышал, сам не встречал, да и маловероятно это при фрезеровании паза). Чтобы отмести второй вариант, возьмите самец-фрезу, миллиметров от 6 диаметром и попробуйте, будет ли с ней то же твориться. Подозреваю, что будет, раз вы пишете, что уменьшали подачу и проблема не пропадала, а это будет означать, что дело в станке.
Кстати проблему программного уровня можно просто проверить: поглядите на картинку, нарисуйте такую же в векторе и пустите по ней фрезу. Если ничего не поменяется, значит программа ни при чем, не стоило на нее грешить.
Здравствуйте! Попутное направление не помогло, то же самое. Загнал G код в ИИ он написал что видит в уп сдвиг траектории, я сначала скинул ему без отвода подвода и без наклонного врезания, потом с этими функциями.
Цитата - Смотри, стрелки подтверждают именно то, что видно в G-коде:
1. старт — нижний левый угол;
2. идёт вправо по нижней стороне;
3. вверх по правой;
4. влево по верхней;
5. вниз по левой;
6. доходит до X14.0000;
7. потом делает движение вправо до X15.4750;
8. и только после этого ещё 10 мм отвода до X25.4750.
А вот это движение X14 → X15.475 меня сейчас очень сильно интересует.
Потому что это практически один в один твой «уголок»
На фотографии детали ты показываешь острый выступ именно в месте, где фреза заканчивает левую стенку и начинает уходить вправо.
А в УП у нас буквально прописано:
Y123.0551
X15.4750
То есть фреза пришла вниз по вертикали на X14, а потом специально пошла на 1,475 мм вправо.
Нарисовать фигуру что вы скинули нарисовал, не смог написать уп пишет что векторы пересекаются. Не могу понять какой стратегией это сделать.
И еще заметил момент, я вручную через мач 3 в последние 5 сек до отвода снизил подачу с 3000 до 1000 и, как мне показалось угол стал значительно меньше..
#12
OFFLINE
Деда Митя
-
- Пользователи+
-
- 70 сообщений
Студент
- Пол:Мужчина
-
Из:Бордюринск
Отправлено 20 Сентябрь 2026 - 20:20
Нарисовать фигуру что вы скинули нарисовал, не смог написать уп пишет что векторы пересекаются. Не могу понять какой стратегией это сделать.
И еще заметил момент, я вручную через мач 3 в последние 5 сек до отвода снизил подачу с 3000 до 1000 и, как мне показалось угол стал значительно меньше..
Касаемо фигуры - надо выбрать не снаружи или внутри, а по профилю.
По поводу уменьшения подачи, которая уменьшила ступеньку - может стоит всё же на станок, инструмент и режимы резания внимание обратить? У меня ни разу подобной проблемы не возникало, опускался зигзагом, но не в углу, а рядом, никаких подводов отводов не использовал, единственное - фрезы были 6 мм.
Сообщение отредактировал Деда Митя: 20 Сентябрь 2026 - 20:20
#13
OFFLINE
lkbyysq
-
- Cтарожил
-
- 10 173 сообщений
Абсолем CNC:)
- Пол:Мужчина
- Город:Санкт-Петербург
-
Из:Санкт-Петербург
Отправлено 20 Сентябрь 2026 - 23:14
Люфт определяется не "качанием", а перемещением с пульта с шагом в десятку-сотку.Покачал, люфтов нет вообще, проблема не плавающая, а только в момент
Величина люфта определяется не "по линейке", а индикатором.
Станок на фото не впечатляет.
Станок гнётся или люфтит.
Вместе с описанием движения станка хотелось бы видеть саму УП.
А также фото результа после врезания и после выхода.
Сообщение отредактировал lkbyysq: 20 Сентябрь 2026 - 23:21
Станислав Ерофеев
Beaver 9A (2007), Beaver 9AT2 (2011), KingCut X6 (2005), WoodPecker 1224 (2006), Roland EGX-300 (2004), Roland EGX-20 (2003), ZeldeR 0613TP (2014).
#14
OFFLINE
newcnc
-
- Опытный
-
- 422 сообщений
Магистр CNC
- Пол:Мужчина
- Интересы:Тупой менеджер по продажам. ЧПУ теоретик.
-
Из:moscow
Отправлено 21 Сентябрь 2026 - 14:08
Станок гнётся или люфтит.
+1
За деньги да ©
#15
OFFLINE
альфа стиль
-
- Опытный
-
- 905 сообщений
Доктор CNC
- Пол:Мужчина
-
Из:Челябинск
Отправлено 22 Сентябрь 2026 - 12:03
пройдите траекторию с заходом на глубину в пару десятых, и следом на полную. Есть подозрение, что траектории не совпадут. (люфт, инерция, жесткость)
#16
OFFLINE
berta87
-
- Пользователи+
-
- 12 сообщений
Студент
- Пол:Мужчина
-
Из:Mordovia
Отправлено 23 Сентябрь 2026 - 00:48
Сделал по вашему совету, убрал подвод/отвод. Оставил только наклонное врезание, точка входа по длинной стороне. теперь это смещение имеет другой вид и при врезании
саму управляющую программу прикрепите к сообщению...и файл арткама тоже...
Сообщение отредактировал berta87: 23 Сентябрь 2026 - 00:50
#17
OFFLINE
der_lin
-
- Пользователи+
-
- 10 сообщений
Студент
- Пол:Мужчина
-
Из:Челябинск
Отправлено 05 Октябрь 2026 - 17:08
День добрый, если ещё актуально, то дело во фрезе. Сколько работаю с компрессионными фрезами - это их проблема, до 10мм диаметром(большего не пробовал). При встречной подаче и наклонном врезании остаётся бугорок на заготовке, при попутном - яма. Фрезу отгибает, проверял на разных станках. Попробуйте вырезать заготовку фрезой с прямыми ножами миллиметров 8 диаметром - увидите разницу.
Темы с аналогичным тегами дефекты на углах, зарезы

Количество пользователей, читающих эту тему: 1
0 пользователей, 1 гостей, 0 анонимных


